लंबे धातु प्रोफाइल के लिए वाटर कर्टन स्प्रे बूथ | वर्टिकल हैंगिंग पेंट लाइन जिसमें रियर ओवरस्प्रे कैप्चर है
01 परिभाषा और स्थिति निर्धारण
एक वाटर कर्टन स्प्रे बूथ एक बंद पेंटिंग स्टेशन है जिसमें पीछे की दीवार पर लगातार बहने वाली पानी की फिल्म होती है। जो ओवरस्प्रे वर्कपीस पर नहीं लगता है, वह उस फिल्म में खिंच जाता है, कलेक्शन टैंक में धुल जाता है और हवा से निकल जाता है, बजाय इसके कि वह वर्कशॉप में हवा में रहे या डिस्पोजेबल ड्राई फिल्टर को लोड करे।
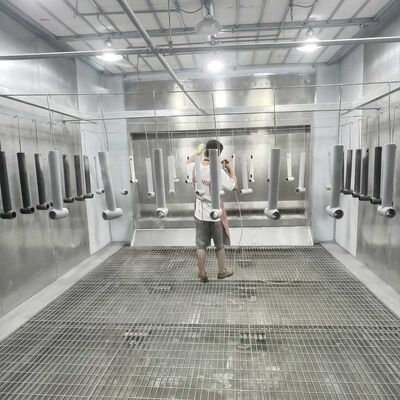
यहां दिखाई गई कॉन्फ़िगरेशन लंबे धातु प्रोफाइल के लिए बनाई गई है - ट्यूबलर कंपोनेंट्स, हैंडरेल सेक्शन, फ्रेम मेंबर, शेल्विंग बीम और इसी तरह के एक्सट्रूडेड या फैब्रिकेटेड पार्ट्स - जिन्हें सफेद रंग में फिनिश किया गया है। पार्ट्स को ओवरहेड कैरियर से घनी कतार में वर्टिकली लटकाया जाता है ताकि हर चेहरा उजागर हो, और वाटर कर्टन उनके पीछे, एयरफ्लो पाथ के अंत में काम करता है।
यह लिक्विड पेंट एप्लिकेशन है, पाउडर कोटिंग नहीं। पाउडर को साइक्लोन और कार्ट्रिज फिल्टर के माध्यम से ड्राई रिकवर किया जाता है; पानी इसे बर्बाद कर देगा। एक कर्टन जो वास्तव में चल रहा है, उसका मतलब है कि कोटिंग लिक्विड है, और बूथ एक वेट ओवरस्प्रे कैप्चर सिस्टम है।
यह कॉन्फ़िगरेशन कब सही है
· पार्ट्स लंबे और पतले होते हैं, और उन्हें एक पास में सभी चेहरों पर कोट करने की आवश्यकता होती है
· फिनिश हल्का या सफेद रंग का होता है, जहां हवा में ओवरस्प्रे गीले फिल्म पर दिखाई देने वाले धब्बे के रूप में दिखाई देगा
· वॉल्यूम इतने अधिक होते हैं कि ड्राई फिल्टर को बार-बार बदलने की आवश्यकता होगी
· कोटिंग सॉल्वेंट-आधारित है या चिपचिपा ओवरस्प्रे उत्पन्न करती है जो ड्राई फिल्टर को जल्दी लोड करता है
· एक साफ कार्य वातावरण और एक साफ एग्जॉस्ट पाथ आवश्यकता का हिस्सा हैं
बहुत कम वॉल्यूम के लिए, या बार-बार रंग बदलने वाले छोटे रन के लिए, एक कॉम्पैक्ट ड्राई-फिल्टर बूथ अधिक किफायती उत्तर हो सकता है। यदि ऐसा है तो कोटटेक ऐसा कहेगा।
02 वाटर कर्टन वर्कपीस के पीछे क्यों बैठता है
पिछली दीवार एयरफ्लो पाथ का अंत है, और कर्टन ठीक वहीं है। हवा बूथ के सामने से, ऑपरेटर और वर्कपीस के पार, पीछे की ओर खींची जाती है। जो कुछ भी पार्ट से चूक जाता है वह उस हवा के साथ यात्रा करता है और वहां पानी की फिल्म से मिलता है।
उस बिंदु पर चार चीजें होती हैं।
ओवरस्प्रे कैप्चर किया जाता है। पेंट मिस्ट लगातार पानी की फिल्म से टकराता है और नीचे टैंक में चला जाता है। यह वर्कशॉप में वापस नहीं आता है, और यह ताज़ा कोट की गई सतह पर नहीं बैठता है जो अभी भी गीली है।
गीली फिनिश सुरक्षित रहती है। एक सफेद टॉपकोट उस पर गिरने वाले हर कण को दिखाता है। पूरे प्रोडक्शन रन में हल्के रंग को साफ रखने की अनुमति देने वाला कर्टन ही है, जो लगातार फ्लोटिंग मिस्ट को एनक्लोजर से बाहर निकालता है।
पंखा और डक्टिंग सुरक्षित रहते हैं। चिपचिपा पेंट मिस्ट एग्जॉस्ट फैन, इम्पेलर या स्टैक तक कभी नहीं पहुंचता है, इसलिए रखरखाव अंतराल अनुमानित रहता है और एग्जॉस्ट अपनी अनुमत स्थिति में रहता है।
आग का खतरा कम हो जाता है। सॉल्वेंट-युक्त मिस्ट को डक्टवर्क में जमा होने देने के बजाय स्रोत पर ही एयर स्ट्रीम से धोया जाता है।
पानी का सर्किट स्वयं सरल है: एक पंप पानी को एक घुमावदार स्टेनलेस स्टील प्लेट के ऊपर एक ओवरफ्लो ट्रफ तक पहुंचाता है, पानी एक सतत फिल्म के रूप में प्लेट से नीचे उतरता है, और यह नीचे के टैंक में गिरता है। पेंट सॉलिड को स्लज के रूप में फ्लोट या सेटल किया जाता है और स्किम किया जाता है, फिर पानी को रीसर्क्युलेट किया जाता है। एक दांतेदार ओवरफ्लो एज को इनफ्लो को कई छोटी धाराओं में विभाजित करने के लिए उपयोग किया जाता है ताकि फिल्म पूरी चौड़ाई में अटूट बनी रहे - एक अटूट फिल्म ही कैप्चरिंग का काम करती है।
03 वर्टिकल हैंगिंग और पार्ट प्रेजेंटेशन
लंबे प्रोफाइल को समतल बिछाने के बजाय लटकाया जाता है इसका एक कारण है: गुरुत्वाकर्षण। एक क्षैतिज पार्ट का एक छिपा हुआ निचला हिस्सा और एक ऊपरी चेहरा होता है जो धूल और ओवरस्प्रे इकट्ठा करता है। वर्टिकली सस्पेंडेड पार्ट गन के सामने हर चेहरा प्रस्तुत करता है, और ड्रिप उसके साथ नीचे बहते हैं बजाय इसके कि वे एक दिखाई देने वाली सतह पर जमा हों।
हैंगर स्पेसिंग को पार्ट की चौड़ाई और स्प्रे पैटर्न से सेट किया जाता है, ताकि आसन्न पार्ट एक-दूसरे को छाया न दें। पार्ट्स को गन पाथ के वर्ग में रखा जाता है और स्विंग करने से रोका जाता है, क्योंकि पास के दौरान मुड़ने वाला पार्ट किनारों पर असमान फिल्म बिल्ड उत्पन्न करता है।
लंबे प्रोफाइल के साथ वास्तविक कठिनाई पूरी लंबाई में एकरूपता है। एक सिंगल पास जो बहुत तेज है, सिरों को पतला छोड़ देता है; एक पास जो बहुत धीमा है, नीचे अतिरिक्त बनाता है। गन स्टैंड-ऑफ, स्ट्रोक स्पीड, ओवरलैप और कैरियर स्पीड को एक साथ सेट किया जाता है और एक रेसिपी के रूप में स्टोर किया जाता है, ताकि शिफ्ट का पहला पार्ट और आखिरी पार्ट एक ही तरह से कोट किए जाएं। किनारों, रिटर्न और एंड फिटिंग्स को एक मैनुअल टच-अप पोजीशन दी जाती है जहां ऑटोमैटिक पाथ उन्हें नहीं देख सकता है।
04 सिस्टम कॉन्फ़िगरेशन
लंबे धातु प्रोफाइल के लिए एक विशिष्ट लाइन में शामिल हैं:
· वर्कपीस-विशिष्ट हैंगर और एंटी-स्वै गाइड के साथ ओवरहेड कैरियर
· स्टेनलेस स्टील वॉल पैनल और ड्रेन पैन के ऊपर एक ग्रेटेड वर्किंग फ्लोर के साथ एनक्लोज्ड स्प्रे बूथ
· पिछली दीवार पर सेरेटेड ओवरफ्लो वीयर के साथ फुल-विड्थ कर्व्ड वाटर कर्टन प्लेट
· रीसर्क्युलेटिंग पंप, सेटलिंग टैंक और स्लज रिमूवल अरेंजमेंट
· फिक्स्ड या रेसिप्रोकेटिंग स्प्रे गन पोजीशन, साथ ही एक मैनुअल टच-अप स्टेशन
· टॉप या रियर एक्सट्रैक्शन जिसमें आवश्यकतानुसार सेकेंडरी फिल्ट्रेशन हो
· पूरी पार्ट की ऊंचाई के साथ समान, छाया-मुक्त रोशनी देने के लिए व्यवस्थित इंटीग्रेटेड लाइटिंग
· पूरी पार्ट की लंबाई के आकार का फ्लैश-ऑफ ज़ोन और क्योरिंग ओवन
· कैरियर स्पीड, गन ट्रिगरिंग, वाटर सर्कुलेशन और एक्सट्रैक्शन का सेंट्रल कंट्रोल
लाइटिंग को आराम की वस्तु के बजाय कोटिंग प्रक्रिया के हिस्से के रूप में निर्दिष्ट किया गया है। हल्के रंग के फिनिश का मूल्यांकन तब किया जाना चाहिए जब वह अभी भी गीला हो, और एक लंबे पार्ट के पीछे की कठोर छायाएं ठीक उन्हीं दोषों को छिपाती हैं जिन्हें अन्यथा सेकंडों में ठीक किया जाएगा।
05 विनिर्देश
|
पैरामीटर |
विनिर्देश |
|
उपकरण |
लंबे धातु प्रोफाइल के लिए वाटर कर्टन स्प्रे बूथ |
|
कोटिंग प्रकार |
लिक्विड पेंट - सॉल्वेंट-आधारित या पानी-आधारित, कोटिंग टीडीएस से पुष्टि की गई |
|
वर्कपीस |
ट्यूबलर कंपोनेंट्स, हैंडरेल सेक्शन, फ्रेम मेंबर, शेल्विंग बीम, एक्सट्रूडेड प्रोफाइल |
|
पार्ट की लंबाई और वजन |
वर्कपीस के लिए इंजीनियर - कोटेशन पर अधिकतम लंबाई और वजन की पुष्टि करें |
|
पार्ट प्रेजेंटेशन |
ओवरहेड कैरियर से वर्टिकल सस्पेंशन, एंटी-स्वै गाइड के साथ |
|
रियर कर्टन |
सेरेटेड ओवरफ्लो वीयर के साथ फुल-विड्थ कर्व्ड स्टेनलेस स्टील प्लेट |
|
वाटर सर्किट |
रीसर्क्युलेटिंग पंप, सेटलिंग टैंक, स्लज रिमूवल, स्टेजेड मेक-अप |
|
एक्सट्रैक्शन |
बूथ ओपनिंग एरिया और आवश्यक कैप्चर वेलोसिटी से साइज़ किया गया |
|
फ्लोर |
स्टेनलेस स्टील ड्रेन पैन के ऊपर हेवी-ड्यूटी ग्रेटिंग |
|
लाइटिंग |
पूरी पार्ट की ऊंचाई पर समान लीनियर इल्यूमिनेशन, फिनिश स्टैंडर्ड के अनुसार निर्दिष्ट |
|
गन अरेंजमेंट |
फिक्स्ड या रेसिप्रोकेटिंग स्टेशन प्लस मैनुअल टच-अप पोजीशन |
|
डाउनस्ट्रीम |
पूरी पार्ट की लंबाई के अनुसार साइज़ किया गया फ्लैश-ऑफ और क्योरिंग ओवन |
|
कंट्रोल |
कैरियर स्पीड, गन ट्रिगरिंग, वाटर सर्कुलेशन और एक्सट्रैक्शन का रेसिपी-आधारित कंट्रोल |
|
पावर सप्लाई |
गंतव्य देश के अनुसार निर्दिष्ट |
|
कस्टमाइजेशन |
बूथ की चौड़ाई, कर्टन की ऊंचाई, हैंगर पिच, एयरफ्लो और ओवन की लंबाई प्रति ऑर्डर इंजीनियर की जाती है |
06 अक्सर पूछे जाने वाले प्रश्न
Q1 वाटर कर्टन स्प्रे बूथ क्या है?
A एक बंद पेंटिंग स्टेशन जहां पीछे की दीवार पर लगातार बहने वाली पानी की फिल्म होती है। ओवरस्प्रे उस फिल्म में खिंच जाता है, कलेक्शन टैंक में धुल जाता है और हवा से निकल जाता है, बजाय इसके कि वह हवा में रहे या ड्राई फिल्टर को लोड करे। इसका उपयोग तब किया जाता है जब पेंट वॉल्यूम इतना अधिक हो कि ड्राई फिल्टर को बार-बार बदलने की आवश्यकता हो, या जब कोटिंग चिपचिपा ओवरस्प्रे उत्पन्न करती है जो फिल्टर को जल्दी लोड करता है।
Q2 क्या यह पाउडर कोटिंग बूथ है या लिक्विड पेंट बूथ?
A एक लिक्विड पेंट बूथ। दोनों को अलग करना आसान है: पाउडर कोटिंग बूथ ओवरस्प्रे को ड्राई रिकवर करते हैं, साइक्लोन और कार्ट्रिज फिल्टर के माध्यम से, क्योंकि पाउडर को कलेक्ट और पुन: उपयोग किया जाना चाहिए। पानी इसे क्लंप कर देगा और इलेक्ट्रोस्टैटिक चार्ज रखने की इसकी क्षमता को नष्ट कर देगा। यदि पीछे की दीवार पर एक रनिंग वाटर कर्टन है, तो कोटिंग लिक्विड है और बूथ एक वेट कैप्चर सिस्टम है।
Q3 वाटर कर्टन वर्कपीस के बगल में होने के बजाय पीछे क्यों है?
A क्योंकि पीछे की दीवार एयरफ्लो पाथ का अंत है। हवा बूथ के सामने से, ऑपरेटर और वर्कपीस के पार, पीछे के एक्सट्रैक्शन की ओर बढ़ती है। जो ओवरस्प्रे पार्ट से चूक जाता है वह उस हवा के साथ यात्रा करता है और वहां पानी की फिल्म से मिलता है। पार्ट के पीछे कर्टन लगाने से स्प्रे पैटर्न को बाधित किए बिना या ऑपरेटर के पार हवा खींचे बिना मिस्ट कैप्चर हो जाती है।
Q4 लंबे पार्ट्स को वर्टिकली क्यों लटकाया जाता है?
A एक क्षैतिज पार्ट का एक छिपा हुआ निचला हिस्सा और एक ऊपरी चेहरा होता है जो धूल और ओवरस्प्रे इकट्ठा करता है। वर्टिकली लटका हुआ पार्ट गन के सामने हर चेहरा प्रस्तुत करता है, और ड्रिप उसके साथ नीचे बहते हैं बजाय इसके कि वे एक दिखाई देने वाली सतह पर जमा हों। हैंगर स्विंग को रोकते हैं ताकि पार्ट पास के दौरान गन पाथ के वर्ग में बना रहे।
Q5 पानी को साफ कैसे रखा जाता है, और पेंट स्लज का क्या होता है?
A पानी रीसर्क्युलेट होता है, लेकिन पेंट सॉलिड जमा हो जाते हैं और उन्हें हटाना पड़ता है। कोटटेक एक सेटलिंग टैंक को स्टेजेड मेक-अप और एक स्लज रिमूवल अरेंजमेंट के साथ निर्दिष्ट करता है, ताकि पानी कर्टन प्लेट पर लौटने से पहले सॉलिड नीचे बैठ जाएं। यह पानी की फिल्म को अटूट रखता है और क्लीन-आउट के बीच के अंतराल को बढ़ाता है। स्लज निपटान को स्थानीय नियमों का पालन करना चाहिए।
Q6 क्या यह सॉल्वेंट-आधारित कोटिंग्स को संभाल सकता है?
A हाँ, और यहीं पर वाटर कर्टन अपना काम करता है, क्योंकि पानी की फिल्म चिपचिपा सॉल्वेंट ओवरस्प्रे को फंसा लेती है जो ड्राई फिल्टर को तेजी से लोड कर देगा। सॉल्वेंट वर्क के लिए, पुष्टि करें कि पंखे का मोटर, लाइटिंग और कंट्रोल आपके साइट और कोटिंग फ्लैश पॉइंट द्वारा आवश्यक विस्फोट-प्रूफ रेटिंग के अनुसार निर्दिष्ट हैं।
Q7 कोट करने के लिए आपको क्या जानकारी चाहिए?
A अधिकतम लंबाई और वजन के साथ पार्ट ड्राइंग, टीडीएस और एमएसडीएस के साथ कोटिंग स्पेसिफिकेशन, लक्षित फिल्म मोटाई, प्रति शिफ्ट आवश्यक पार्ट्स, रंग-परिवर्तन आवृत्ति, उपलब्ध फ्लोर स्पेस और छत की ऊंचाई, और आपकी साइट पर उपयोगिताएं। कोटटेक एक प्रक्रिया लेआउट और एक बजटीय प्रस्ताव वापस भेजेगा।
07 हमारी इंजीनियरिंग टीम से बात करें
हमें अपनी पार्ट ड्राइंग, कोटिंग स्पेसिफिकेशन और टारगेट आउटपुट भेजें। हम हैंगर पिच, कर्टन की चौड़ाई, एयरफ्लो, वाटर सर्किट और ओवन की लंबाई को कवर करने वाला एक प्रक्रिया लेआउट वापस भेजेंगे, साथ ही एक बजटीय प्रस्ताव भी देंगे - जिसमें एक ईमानदार जवाब भी शामिल होगा कि वेट कर्टन बूथ या ड्राई-फिल्टर बूथ आपके वॉल्यूम के लिए बेहतर है।
श्री टिम | सेल्स मैनेजर
कोटटेक इंटेलिजेंट इक्विपमेंट (गुआंगज़ौ) कं, लिमिटेड
मोबाइल / व्हाट्सएप: +86 189 8118 9424
ईमेल: coattech@spraying-booth.com
वेबसाइट: www.spraying-booth.com
कार्यालय: नंबर 7 वेस्ट स्टेशन साउथ रोड, केचुआंग युनझिहुई, सी फ्लोर, शिशन टाउन, नानहाई जिला, फोशान, चीन
टैग: वाटर कर्टन स्प्रे बूथ, मेटल प्रोफाइल पेंटिंग लाइन, वर्टिकल हैंगिंग पेंट बूथ, व्हाइट फिनिश स्प्रे बूथ, पेंट मिस्ट वाटर कर्टन, लिक्विड पेंट बूथ, ओवरस्प्रे कैप्चर सिस्टम
आपके देखने के लिए नीचे यूट्यूब वीडियो लिंक
|
|
लंबे धातु प्रोफाइल के लिए वाटर कर्टन स्प्रे बूथ | वर्टिकल हैंगिंग पेंट लाइन जिसमें रियर ओवरस्प्रे कैप्चर है
01 परिभाषा और स्थिति निर्धारण
एक वाटर कर्टन स्प्रे बूथ एक बंद पेंटिंग स्टेशन है जिसमें पीछे की दीवार पर लगातार बहने वाली पानी की फिल्म होती है। जो ओवरस्प्रे वर्कपीस पर नहीं लगता है, वह उस फिल्म में खिंच जाता है, कलेक्शन टैंक में धुल जाता है और हवा से निकल जाता है, बजाय इसके कि वह वर्कशॉप में हवा में रहे या डिस्पोजेबल ड्राई फिल्टर को लोड करे।
यहां दिखाई गई कॉन्फ़िगरेशन लंबे धातु प्रोफाइल के लिए बनाई गई है - ट्यूबलर कंपोनेंट्स, हैंडरेल सेक्शन, फ्रेम मेंबर, शेल्विंग बीम और इसी तरह के एक्सट्रूडेड या फैब्रिकेटेड पार्ट्स - जिन्हें सफेद रंग में फिनिश किया गया है। पार्ट्स को ओवरहेड कैरियर से घनी कतार में वर्टिकली लटकाया जाता है ताकि हर चेहरा उजागर हो, और वाटर कर्टन उनके पीछे, एयरफ्लो पाथ के अंत में काम करता है।
यह लिक्विड पेंट एप्लिकेशन है, पाउडर कोटिंग नहीं। पाउडर को साइक्लोन और कार्ट्रिज फिल्टर के माध्यम से ड्राई रिकवर किया जाता है; पानी इसे बर्बाद कर देगा। एक कर्टन जो वास्तव में चल रहा है, उसका मतलब है कि कोटिंग लिक्विड है, और बूथ एक वेट ओवरस्प्रे कैप्चर सिस्टम है।
यह कॉन्फ़िगरेशन कब सही है
· पार्ट्स लंबे और पतले होते हैं, और उन्हें एक पास में सभी चेहरों पर कोट करने की आवश्यकता होती है
· फिनिश हल्का या सफेद रंग का होता है, जहां हवा में ओवरस्प्रे गीले फिल्म पर दिखाई देने वाले धब्बे के रूप में दिखाई देगा
· वॉल्यूम इतने अधिक होते हैं कि ड्राई फिल्टर को बार-बार बदलने की आवश्यकता होगी
· कोटिंग सॉल्वेंट-आधारित है या चिपचिपा ओवरस्प्रे उत्पन्न करती है जो ड्राई फिल्टर को जल्दी लोड करता है
· एक साफ कार्य वातावरण और एक साफ एग्जॉस्ट पाथ आवश्यकता का हिस्सा हैं
बहुत कम वॉल्यूम के लिए, या बार-बार रंग बदलने वाले छोटे रन के लिए, एक कॉम्पैक्ट ड्राई-फिल्टर बूथ अधिक किफायती उत्तर हो सकता है। यदि ऐसा है तो कोटटेक ऐसा कहेगा।
02 वाटर कर्टन वर्कपीस के पीछे क्यों बैठता है
पिछली दीवार एयरफ्लो पाथ का अंत है, और कर्टन ठीक वहीं है। हवा बूथ के सामने से, ऑपरेटर और वर्कपीस के पार, पीछे की ओर खींची जाती है। जो कुछ भी पार्ट से चूक जाता है वह उस हवा के साथ यात्रा करता है और वहां पानी की फिल्म से मिलता है।
उस बिंदु पर चार चीजें होती हैं।
ओवरस्प्रे कैप्चर किया जाता है। पेंट मिस्ट लगातार पानी की फिल्म से टकराता है और नीचे टैंक में चला जाता है। यह वर्कशॉप में वापस नहीं आता है, और यह ताज़ा कोट की गई सतह पर नहीं बैठता है जो अभी भी गीली है।
गीली फिनिश सुरक्षित रहती है। एक सफेद टॉपकोट उस पर गिरने वाले हर कण को दिखाता है। पूरे प्रोडक्शन रन में हल्के रंग को साफ रखने की अनुमति देने वाला कर्टन ही है, जो लगातार फ्लोटिंग मिस्ट को एनक्लोजर से बाहर निकालता है।
पंखा और डक्टिंग सुरक्षित रहते हैं। चिपचिपा पेंट मिस्ट एग्जॉस्ट फैन, इम्पेलर या स्टैक तक कभी नहीं पहुंचता है, इसलिए रखरखाव अंतराल अनुमानित रहता है और एग्जॉस्ट अपनी अनुमत स्थिति में रहता है।
आग का खतरा कम हो जाता है। सॉल्वेंट-युक्त मिस्ट को डक्टवर्क में जमा होने देने के बजाय स्रोत पर ही एयर स्ट्रीम से धोया जाता है।
पानी का सर्किट स्वयं सरल है: एक पंप पानी को एक घुमावदार स्टेनलेस स्टील प्लेट के ऊपर एक ओवरफ्लो ट्रफ तक पहुंचाता है, पानी एक सतत फिल्म के रूप में प्लेट से नीचे उतरता है, और यह नीचे के टैंक में गिरता है। पेंट सॉलिड को स्लज के रूप में फ्लोट या सेटल किया जाता है और स्किम किया जाता है, फिर पानी को रीसर्क्युलेट किया जाता है। एक दांतेदार ओवरफ्लो एज को इनफ्लो को कई छोटी धाराओं में विभाजित करने के लिए उपयोग किया जाता है ताकि फिल्म पूरी चौड़ाई में अटूट बनी रहे - एक अटूट फिल्म ही कैप्चरिंग का काम करती है।
03 वर्टिकल हैंगिंग और पार्ट प्रेजेंटेशन
लंबे प्रोफाइल को समतल बिछाने के बजाय लटकाया जाता है इसका एक कारण है: गुरुत्वाकर्षण। एक क्षैतिज पार्ट का एक छिपा हुआ निचला हिस्सा और एक ऊपरी चेहरा होता है जो धूल और ओवरस्प्रे इकट्ठा करता है। वर्टिकली सस्पेंडेड पार्ट गन के सामने हर चेहरा प्रस्तुत करता है, और ड्रिप उसके साथ नीचे बहते हैं बजाय इसके कि वे एक दिखाई देने वाली सतह पर जमा हों।
हैंगर स्पेसिंग को पार्ट की चौड़ाई और स्प्रे पैटर्न से सेट किया जाता है, ताकि आसन्न पार्ट एक-दूसरे को छाया न दें। पार्ट्स को गन पाथ के वर्ग में रखा जाता है और स्विंग करने से रोका जाता है, क्योंकि पास के दौरान मुड़ने वाला पार्ट किनारों पर असमान फिल्म बिल्ड उत्पन्न करता है।
लंबे प्रोफाइल के साथ वास्तविक कठिनाई पूरी लंबाई में एकरूपता है। एक सिंगल पास जो बहुत तेज है, सिरों को पतला छोड़ देता है; एक पास जो बहुत धीमा है, नीचे अतिरिक्त बनाता है। गन स्टैंड-ऑफ, स्ट्रोक स्पीड, ओवरलैप और कैरियर स्पीड को एक साथ सेट किया जाता है और एक रेसिपी के रूप में स्टोर किया जाता है, ताकि शिफ्ट का पहला पार्ट और आखिरी पार्ट एक ही तरह से कोट किए जाएं। किनारों, रिटर्न और एंड फिटिंग्स को एक मैनुअल टच-अप पोजीशन दी जाती है जहां ऑटोमैटिक पाथ उन्हें नहीं देख सकता है।
04 सिस्टम कॉन्फ़िगरेशन
लंबे धातु प्रोफाइल के लिए एक विशिष्ट लाइन में शामिल हैं:
· वर्कपीस-विशिष्ट हैंगर और एंटी-स्वै गाइड के साथ ओवरहेड कैरियर
· स्टेनलेस स्टील वॉल पैनल और ड्रेन पैन के ऊपर एक ग्रेटेड वर्किंग फ्लोर के साथ एनक्लोज्ड स्प्रे बूथ
· पिछली दीवार पर सेरेटेड ओवरफ्लो वीयर के साथ फुल-विड्थ कर्व्ड वाटर कर्टन प्लेट
· रीसर्क्युलेटिंग पंप, सेटलिंग टैंक और स्लज रिमूवल अरेंजमेंट
· फिक्स्ड या रेसिप्रोकेटिंग स्प्रे गन पोजीशन, साथ ही एक मैनुअल टच-अप स्टेशन
· टॉप या रियर एक्सट्रैक्शन जिसमें आवश्यकतानुसार सेकेंडरी फिल्ट्रेशन हो
· पूरी पार्ट की ऊंचाई के साथ समान, छाया-मुक्त रोशनी देने के लिए व्यवस्थित इंटीग्रेटेड लाइटिंग
· पूरी पार्ट की लंबाई के आकार का फ्लैश-ऑफ ज़ोन और क्योरिंग ओवन
· कैरियर स्पीड, गन ट्रिगरिंग, वाटर सर्कुलेशन और एक्सट्रैक्शन का सेंट्रल कंट्रोल
लाइटिंग को आराम की वस्तु के बजाय कोटिंग प्रक्रिया के हिस्से के रूप में निर्दिष्ट किया गया है। हल्के रंग के फिनिश का मूल्यांकन तब किया जाना चाहिए जब वह अभी भी गीला हो, और एक लंबे पार्ट के पीछे की कठोर छायाएं ठीक उन्हीं दोषों को छिपाती हैं जिन्हें अन्यथा सेकंडों में ठीक किया जाएगा।
05 विनिर्देश
|
पैरामीटर |
विनिर्देश |
|
उपकरण |
लंबे धातु प्रोफाइल के लिए वाटर कर्टन स्प्रे बूथ |
|
कोटिंग प्रकार |
लिक्विड पेंट - सॉल्वेंट-आधारित या पानी-आधारित, कोटिंग टीडीएस से पुष्टि की गई |
|
वर्कपीस |
ट्यूबलर कंपोनेंट्स, हैंडरेल सेक्शन, फ्रेम मेंबर, शेल्विंग बीम, एक्सट्रूडेड प्रोफाइल |
|
पार्ट की लंबाई और वजन |
वर्कपीस के लिए इंजीनियर - कोटेशन पर अधिकतम लंबाई और वजन की पुष्टि करें |
|
पार्ट प्रेजेंटेशन |
ओवरहेड कैरियर से वर्टिकल सस्पेंशन, एंटी-स्वै गाइड के साथ |
|
रियर कर्टन |
सेरेटेड ओवरफ्लो वीयर के साथ फुल-विड्थ कर्व्ड स्टेनलेस स्टील प्लेट |
|
वाटर सर्किट |
रीसर्क्युलेटिंग पंप, सेटलिंग टैंक, स्लज रिमूवल, स्टेजेड मेक-अप |
|
एक्सट्रैक्शन |
बूथ ओपनिंग एरिया और आवश्यक कैप्चर वेलोसिटी से साइज़ किया गया |
|
फ्लोर |
स्टेनलेस स्टील ड्रेन पैन के ऊपर हेवी-ड्यूटी ग्रेटिंग |
|
लाइटिंग |
पूरी पार्ट की ऊंचाई पर समान लीनियर इल्यूमिनेशन, फिनिश स्टैंडर्ड के अनुसार निर्दिष्ट |
|
गन अरेंजमेंट |
फिक्स्ड या रेसिप्रोकेटिंग स्टेशन प्लस मैनुअल टच-अप पोजीशन |
|
डाउनस्ट्रीम |
पूरी पार्ट की लंबाई के अनुसार साइज़ किया गया फ्लैश-ऑफ और क्योरिंग ओवन |
|
कंट्रोल |
कैरियर स्पीड, गन ट्रिगरिंग, वाटर सर्कुलेशन और एक्सट्रैक्शन का रेसिपी-आधारित कंट्रोल |
|
पावर सप्लाई |
गंतव्य देश के अनुसार निर्दिष्ट |
|
कस्टमाइजेशन |
बूथ की चौड़ाई, कर्टन की ऊंचाई, हैंगर पिच, एयरफ्लो और ओवन की लंबाई प्रति ऑर्डर इंजीनियर की जाती है |
06 अक्सर पूछे जाने वाले प्रश्न
Q1 वाटर कर्टन स्प्रे बूथ क्या है?
A एक बंद पेंटिंग स्टेशन जहां पीछे की दीवार पर लगातार बहने वाली पानी की फिल्म होती है। ओवरस्प्रे उस फिल्म में खिंच जाता है, कलेक्शन टैंक में धुल जाता है और हवा से निकल जाता है, बजाय इसके कि वह हवा में रहे या ड्राई फिल्टर को लोड करे। इसका उपयोग तब किया जाता है जब पेंट वॉल्यूम इतना अधिक हो कि ड्राई फिल्टर को बार-बार बदलने की आवश्यकता हो, या जब कोटिंग चिपचिपा ओवरस्प्रे उत्पन्न करती है जो फिल्टर को जल्दी लोड करता है।
Q2 क्या यह पाउडर कोटिंग बूथ है या लिक्विड पेंट बूथ?
A एक लिक्विड पेंट बूथ। दोनों को अलग करना आसान है: पाउडर कोटिंग बूथ ओवरस्प्रे को ड्राई रिकवर करते हैं, साइक्लोन और कार्ट्रिज फिल्टर के माध्यम से, क्योंकि पाउडर को कलेक्ट और पुन: उपयोग किया जाना चाहिए। पानी इसे क्लंप कर देगा और इलेक्ट्रोस्टैटिक चार्ज रखने की इसकी क्षमता को नष्ट कर देगा। यदि पीछे की दीवार पर एक रनिंग वाटर कर्टन है, तो कोटिंग लिक्विड है और बूथ एक वेट कैप्चर सिस्टम है।
Q3 वाटर कर्टन वर्कपीस के बगल में होने के बजाय पीछे क्यों है?
A क्योंकि पीछे की दीवार एयरफ्लो पाथ का अंत है। हवा बूथ के सामने से, ऑपरेटर और वर्कपीस के पार, पीछे के एक्सट्रैक्शन की ओर बढ़ती है। जो ओवरस्प्रे पार्ट से चूक जाता है वह उस हवा के साथ यात्रा करता है और वहां पानी की फिल्म से मिलता है। पार्ट के पीछे कर्टन लगाने से स्प्रे पैटर्न को बाधित किए बिना या ऑपरेटर के पार हवा खींचे बिना मिस्ट कैप्चर हो जाती है।
Q4 लंबे पार्ट्स को वर्टिकली क्यों लटकाया जाता है?
A एक क्षैतिज पार्ट का एक छिपा हुआ निचला हिस्सा और एक ऊपरी चेहरा होता है जो धूल और ओवरस्प्रे इकट्ठा करता है। वर्टिकली लटका हुआ पार्ट गन के सामने हर चेहरा प्रस्तुत करता है, और ड्रिप उसके साथ नीचे बहते हैं बजाय इसके कि वे एक दिखाई देने वाली सतह पर जमा हों। हैंगर स्विंग को रोकते हैं ताकि पार्ट पास के दौरान गन पाथ के वर्ग में बना रहे।
Q5 पानी को साफ कैसे रखा जाता है, और पेंट स्लज का क्या होता है?
A पानी रीसर्क्युलेट होता है, लेकिन पेंट सॉलिड जमा हो जाते हैं और उन्हें हटाना पड़ता है। कोटटेक एक सेटलिंग टैंक को स्टेजेड मेक-अप और एक स्लज रिमूवल अरेंजमेंट के साथ निर्दिष्ट करता है, ताकि पानी कर्टन प्लेट पर लौटने से पहले सॉलिड नीचे बैठ जाएं। यह पानी की फिल्म को अटूट रखता है और क्लीन-आउट के बीच के अंतराल को बढ़ाता है। स्लज निपटान को स्थानीय नियमों का पालन करना चाहिए।
Q6 क्या यह सॉल्वेंट-आधारित कोटिंग्स को संभाल सकता है?
A हाँ, और यहीं पर वाटर कर्टन अपना काम करता है, क्योंकि पानी की फिल्म चिपचिपा सॉल्वेंट ओवरस्प्रे को फंसा लेती है जो ड्राई फिल्टर को तेजी से लोड कर देगा। सॉल्वेंट वर्क के लिए, पुष्टि करें कि पंखे का मोटर, लाइटिंग और कंट्रोल आपके साइट और कोटिंग फ्लैश पॉइंट द्वारा आवश्यक विस्फोट-प्रूफ रेटिंग के अनुसार निर्दिष्ट हैं।
Q7 कोट करने के लिए आपको क्या जानकारी चाहिए?
A अधिकतम लंबाई और वजन के साथ पार्ट ड्राइंग, टीडीएस और एमएसडीएस के साथ कोटिंग स्पेसिफिकेशन, लक्षित फिल्म मोटाई, प्रति शिफ्ट आवश्यक पार्ट्स, रंग-परिवर्तन आवृत्ति, उपलब्ध फ्लोर स्पेस और छत की ऊंचाई, और आपकी साइट पर उपयोगिताएं। कोटटेक एक प्रक्रिया लेआउट और एक बजटीय प्रस्ताव वापस भेजेगा।
07 हमारी इंजीनियरिंग टीम से बात करें
हमें अपनी पार्ट ड्राइंग, कोटिंग स्पेसिफिकेशन और टारगेट आउटपुट भेजें। हम हैंगर पिच, कर्टन की चौड़ाई, एयरफ्लो, वाटर सर्किट और ओवन की लंबाई को कवर करने वाला एक प्रक्रिया लेआउट वापस भेजेंगे, साथ ही एक बजटीय प्रस्ताव भी देंगे - जिसमें एक ईमानदार जवाब भी शामिल होगा कि वेट कर्टन बूथ या ड्राई-फिल्टर बूथ आपके वॉल्यूम के लिए बेहतर है।
श्री टिम | सेल्स मैनेजर
कोटटेक इंटेलिजेंट इक्विपमेंट (गुआंगज़ौ) कं, लिमिटेड
मोबाइल / व्हाट्सएप: +86 189 8118 9424
ईमेल: coattech@spraying-booth.com
वेबसाइट: www.spraying-booth.com
कार्यालय: नंबर 7 वेस्ट स्टेशन साउथ रोड, केचुआंग युनझिहुई, सी फ्लोर, शिशन टाउन, नानहाई जिला, फोशान, चीन
टैग: वाटर कर्टन स्प्रे बूथ, मेटल प्रोफाइल पेंटिंग लाइन, वर्टिकल हैंगिंग पेंट बूथ, व्हाइट फिनिश स्प्रे बूथ, पेंट मिस्ट वाटर कर्टन, लिक्विड पेंट बूथ, ओवरस्प्रे कैप्चर सिस्टम
आपके देखने के लिए नीचे यूट्यूब वीडियो लिंक